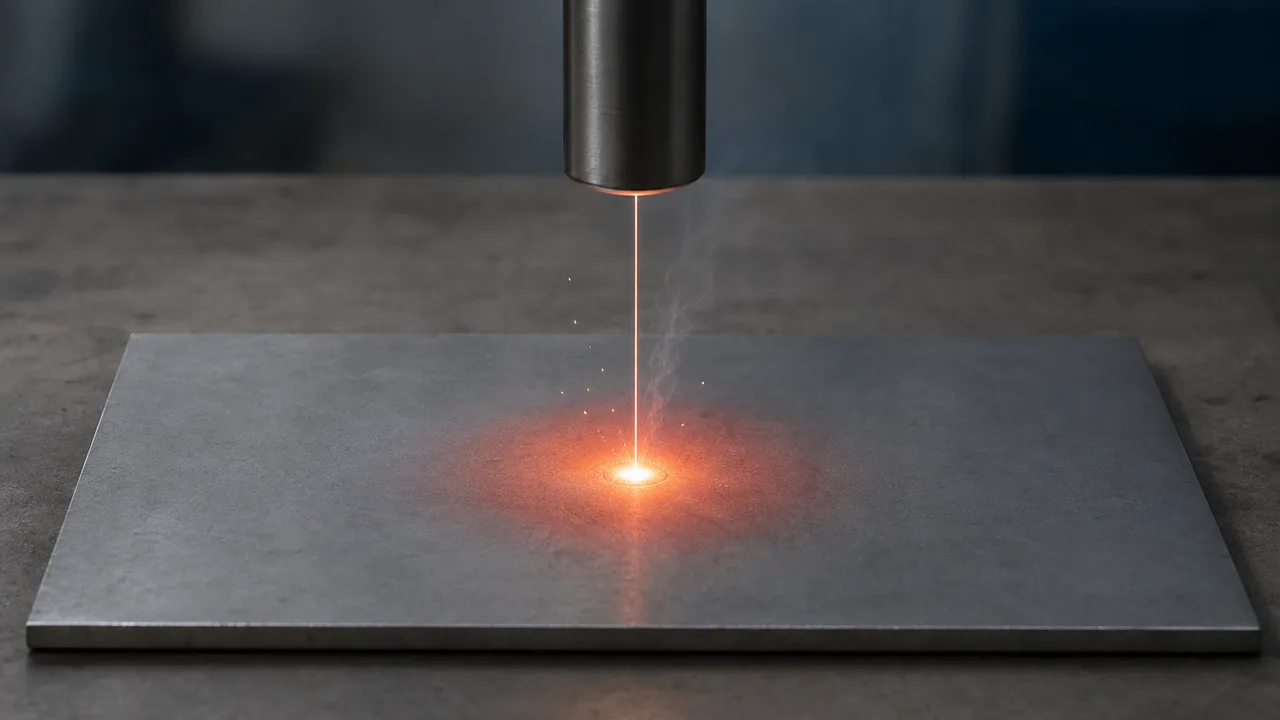
레이저가 두꺼운 강판을 가르는 영상을 보면 빛이 칼날처럼 쇠를 베는 것 같습니다. 하지만 빛이 칼날처럼 재료를 베어 내는 것은 아닙니다. 재료가 빛을 머금고, 머금은 에너지가 그 자리를 데우고 녹이는 것입니다.
그렇다면 같은 레이저로 어떤 재료는 잘 녹는데 어떤 재료는 빛이 그냥 지나가 버리는 까닭은 무엇일까요? 이 글은 빛이 재료 안에서 열로 바뀌는 길을 흡수(absorption), 가열, 녹음의 순서로 따라가고, 재료와 파장(wavelength)과 빛을 모으는 넓이가 결과를 어떻게 바꾸는지 살핍니다.
빛이 재료에 닿으면: 되비침, 흡수, 지나감
빛이 재료의 겉면에 닿으면 갈 길은 셋입니다. 일부는 되비치고, 일부는 재료를 지나가고, 나머지는 재료에 흡수됩니다. 어느 쪽이 많은지는 재료와 빛에 따라 다릅니다.
유리는 가시광은 지나보내지만 자외선과 적외선은 흡수합니다. 세 몫 가운데 재료를 데우는 것은 흡수된 몫입니다.
흡수는 겉면에서 한 번에 끝나지 않습니다. 빛은 재료 속으로 들어갈수록 조금씩 흡수되며 약해지는데, 물리학에서는 빛이 얼마나 들어가서 약해지는지를 흡수 길이(absorption length)라는 말로 나타냅니다. 빛이 금방 약해지는 재료라면 에너지는 겉면 가까운 얇은 층에 몰립니다.
물을 부은 스펀지가 위에서부터 젖어 드는 모습을 떠올리면 비슷합니다. 실제로는 빛이 물처럼 고여 있는 것이 아니라, 흡수되는 그 자리에서 재료의 에너지로 넘어간다는 점이 다릅니다.
흡수된 빛은 열이 된다
레이저 가공은 이렇게 넘어간 에너지를 열로 씁니다. Newport(MKS Instruments)의 응용 노트는 레이저 재료 가공이 보통 국소 가열(localized heating)로 원하는 재료만 떼어 낸다고 설명합니다. 에너지가 좁은 자리에 몰릴수록 그 자리는 더 뜨거워집니다.
문제는 열이 한자리에 머물지 않는다는 것입니다. 빛을 받은 자리에서 생긴 열은 둘레의 재료로 옮겨 갑니다. 그래서 가공한 자리 둘레에는 가열 때문에 손상이 남는 띠가 생길 수 있고, 이를 열 영향부(heat-affected zone, HAZ)라고 부릅니다.
원하는 곳만 떼어 내면서 남은 재료의 열 영향부를 줄이는 일은 레이저 가공의 큰 숙제입니다. 의료용 스텐트가 작아질수록 가열로 생긴 손상을 나중에 걷어 내기 어려워, 열 영향부가 한계가 되기 시작합니다.
재료와 파장에 따라 흡수가 다르다
어떤 빛을 얼마나 흡수하는지는 재료마다 다르고, 같은 재료라도 파장마다 다릅니다. 유전체(dielectric), 곧 전기가 잘 통하지 않는 물질은 자외선과 적외선을 강하게 흡수하고 가시광은 거의 흡수하지 않는 것이 전형적인 모습입니다.
공장의 예가 이 차이를 잘 보여 줍니다. 금속은 Nd:YAG 같은 고체 레이저의 빛을 CO2 레이저의 빛보다 잘 흡수합니다. 그런데도 예전에는 CO2 레이저가 금속 절단의 주력이었고, Newport는 그 까닭을 주로 값에서 찾습니다. 값싼 디스크 레이저와 광섬유 레이저(fiber laser)가 나온 뒤로 많은 쓰임에서 CO2 레이저가 밀려났습니다.
플라스틱과 나무는 사정이 반대입니다. 이런 유기 재료는 CO2 레이저의 파장인 10.6 μm 빛을 강하게 흡수하고, Newport는 이 재료들에는 CO2 레이저의 대안이 없다고까지 씁니다.
| 재료 | 흡수가 잘 되는 빛 | 가공에서 생기는 일 |
|---|---|---|
| 금속(절단) | Nd:YAG 같은 고체 레이저의 빛이 CO2 레이저 빛보다 잘 흡수됨 | 예전엔 주로 값 때문에 CO2 레이저가 주력, 값싼 디스크·광섬유 레이저가 나온 뒤 많은 쓰임에서 CO2 레이저를 대신함 |
| 플라스틱, 나무 | CO2 레이저의 10.6 μm 빛을 강하게 흡수 | 이 재료들에는 CO2 레이저를 씀 |
| 투명한 플라스틱 | CO2 레이저 빛은 흡수, 다이오드 레이저 빛은 흡수하지 않음 | 다이오드 레이저 빛이 지나감 |
| 색이 있는 플라스틱 | 다이오드 레이저 빛도 흡수 | 빛을 받은 쪽이 녹음 |
| 대부분의 재료 | 가시광과 자외선을 더 쉽게 흡수 | 흡수 깊이가 얕고 열 영향부가 크게 줄어듦 |
플라스틱 용접은 이 차이를 일부러 이용합니다. 다이오드 레이저의 빛은 색이 있는 플라스틱에만 흡수됩니다. 그래서 투명한 부품 너머의 색 있는 부품에 빛을 보내면 색 있는 쪽이 녹으며 두 부품이 붙습니다.
파장이 짧은 쪽에서도 같은 원리가 보입니다. 가시광과 자외선은 대부분의 재료에 더 쉽게 흡수되어 흡수 깊이가 얕고, 그만큼 열 영향부가 크게 줄어듭니다. 아주 작은 모양을 깎는 미세 가공에서 짧은 파장이 유리한 까닭입니다.
데우고, 녹이고, 날려 보낸다
흡수된 에너지는 먼저 재료를 데우고 녹입니다. 에너지가 더 몰리면 재료가 증기가 되어 떨어져 나가기도 합니다. 가공은 이 가운데 무엇을 쓰느냐에 따라 모습이 달라집니다.
레이저 가공은 흔히 둘로 나눕니다. Newport의 정의로는 두께가 1 mm보다 두꺼운 금속 부품에서 여러 mm 크기의 모양을 만드는 큰 가공(macroprocessing)은 데우고 녹이는 열의 작용에 기댑니다. 더 작은 모양을 만드는 미세 가공(microprocessing)은 열에 더해, 재료를 순간적으로 증발시키는 것처럼 열이 아닌 방식도 함께 씁니다. 여기서 열이 아닌 증발은 아주 짧은 펄스가 재료를 단숨에 날려 보내는 경우로, 아래 펄스 절에서 다시 봅니다.
용접은 녹이는 단계를 쓰는 가장 쉬운 예입니다. 붙일 부품들이 이음 자리에서 녹아 섞인 뒤, 식으면서 하나의 단단한 부품이 됩니다. 금속 가루를 레이저로 녹이거나 붙여 부품을 만드는 적층 제조도 같은 원리이고, 이런 공정은 선택적 레이저 용융(selective laser melting) 또는 레이저 소결(laser sintering)이라고 부릅니다.
열 영향부는 여기서도 따라옵니다. 레이저는 빔을 정밀하게 다룰 수 있어서, 전기 방전을 쓰는 전통적인 용접보다 열 영향부를 작게 만들 수 있습니다.
세기와 플루언스: 얼마나 좁게, 얼마나 많이
같은 에너지라도 넓게 퍼뜨리면 한 자리에 돌아가는 몫이 줄어듭니다. 그래서 가공에서는 출력이나 에너지 하나보다 "넓이당 얼마인가"를 봅니다. 여기에 쓰는 말이 둘입니다.
세기(방사 조도, intensity)는 넓이당 출력이고, 보통 W/cm²로 적습니다. 플루언스(에너지 밀도, fluence)는 넓이당 에너지이며, 펄스 하나의 에너지를 빔이 차지하는 넓이로 나눈 값입니다. 단위는 보통 J/cm²입니다.
간단한 예를 들어 보겠습니다. 1 J의 에너지를 1 cm²에 고르게 주면 플루언스는 1 J/cm²입니다. 점의 지름을 두 배로 넓히면 넓이는 네 배인 4 cm²가 되고, 같은 1 J이라도 플루언스는 0.25 J/cm²로 줄어듭니다.
초점 위치가 옮겨 가면 점의 크기가 바뀌어 출력 밀도, 곧 세기도 바뀝니다. Newport의 노트에도 초점 빔 지름을 두 배로 하면 출력 밀도가 네 배 줄어든다는 그림이 실려 있습니다.
그렇다고 많을수록 좋은 것도 아닙니다. 미세 가공에서는, 특히 아주 짧은 펄스를 쓸 때 플루언스가 알맞은 범위를 벗어나면 재료를 떼어 내는 효율이 떨어집니다. 넘친 몫은 일부가 재료에 열로 남아 처리량과 품질을 떨어뜨리고, 모자라면 재료를 덜 떼어 냅니다.
두꺼운 금속을 자르고 붙이고 쌓는 큰 가공에는 출력이 kW급인 적외선 레이저가 쓰입니다. 이 레이저들은 대부분 펄스로 끊지 않고 빛을 계속 내는 연속파 레이저(continuous-wave laser, CW)입니다.
펄스가 짧아지면
펄스 레이저(pulsed laser)는 빛을 짧게 끊어서 냅니다. 짧은 펄스에는 모든 에너지가 아주 짧은 시간 안에 갇히므로 매우 높은 첨두 세기, 곧 펄스가 가장 셀 때의 세기를 얻을 수 있습니다. Keller의 교재는 이것을 재료 가공에 짧은 펄스가 중요한 까닭으로 듭니다.
시간이 짧다는 것은 열에게도 중요합니다. 재료 가공은 전통적으로 나노초 펄스를 써 왔지만, 더 높은 정밀도와 적은 열 손상 때문에 피코초와 펨토초 펄스로 옮겨 가고 있습니다. 빛을 받은 자리의 재료가 떨어져 나가는 일이 둘레로 열이 옮겨 가는 것보다 빨리 일어나기 때문입니다.
이런 가공을 흔히 차가운 어블레이션(cold ablation)이라고 부릅니다. 어블레이션은 재료를 겉면에서 떼어 내는 일이고, 이 방식에서는 떼어 낸 자리 둘레의 열 영향부가 아주 작아집니다. 초단 펄스의 높은 첨두 출력(peak power)은 비선형 흡수를 일으켜 재료를 순간적으로 증발시킵니다. 앞에서 본 "열이 아닌 증발"이 이것입니다.
열이 덜 남는 까닭은 「초단 펄스 레이저 가공: 열이 덜 남는 이유」에서 더 자세히 다룹니다.
같은 광섬유 레이저, 다른 쓰임
공장의 금속 용접에는 광섬유 레이저와 디스크 레이저가 보통 쓰입니다. IPG Photonics는 자사 고출력 광섬유 레이저 제품군의 파장을 1007~1070 nm로 적습니다. 1 μm 남짓한 이 파장은 CO2 레이저의 10.6 μm보다 열 배쯤 짧습니다.
이런 고출력 광섬유 레이저는 공장 밖에서도 쓰입니다. Exail의 광학(photonics) 사업 쪽 자료는 고출력 광섬유 레이저가 산업 기계와 라이다, 매우 높은 에너지의 레이저 시설에 쓰이고, 최근에는 국방용으로 매우 높은 출력을 내는 광학 체계에도 쓰인다고 설명합니다.
독일 하노버의 FiberBridge Photonics는 광섬유 부품에서 고출력 레이저 체계까지 함께 다룬다고 회사를 소개합니다. 이 회사의 첫 화면에는 다중 빔 가공에 쓰는 광섬유 전달 부품과 지향성 에너지용 고에너지 레이저 체계가 나란히 올라 있습니다.
다음에 읽을 글
- 「초단 펄스 레이저 가공: 열이 덜 남는 이유」: 열이 퍼지기 전에 재료를 떼어 내는 짧은 펄스 가공을 이어 봅니다.
- 「레이저 무기는 왜 "쏘는 즉시" 끝나지 않나」: 빛이 열로 바뀌어 쌓이는 데 시간이 걸린다는 이야기를 다른 쪽에서 봅니다.
- 「산업용 레이저는 어디에 쓰이나: 절단, 용접, 마킹, 세정」: 공장에서 레이저가 하는 일을 종류별로 살핍니다.