광섬유 한 가닥의 유리는 머리카락만큼 가늡니다. 그 한가운데에서 빛을 나르는 길은 훨씬 더 가늡니다. 이런 가닥 두 개를 끝과 끝으로 이어, 빛이 이음매를 모르고 지나가게 하려면 어떻게 해야 할까요?
세계 곳곳에 깔린 광통신망도, 공장의 광섬유 레이저(fiber laser)도 이 물음에서 벗어날 수 없습니다. 이 글은 유리 끝을 녹여 붙이는 융착 접속(fusion splicing)이 어떤 원리로 움직이는지, 왜 그렇게 정밀해야 하는지, 그리고 광섬유 레이저 안에서 어떤 자리를 맡는지 살핍니다.
광섬유를 잇는 세 가지 길
광섬유를 잇는 기술은 크게 둘로 나뉩니다. 한 번 이으면 그대로 두는 영구 접속과, 커넥터로 꽂았다 뺐다 하는 접속입니다. 영구 접속은 다시 융착 접속과 기계식 접속으로 갈립니다.
국제전기통신연합(ITU)의 권고 L.400/L.12도 유리 광섬유를 잇는 기술로 융착과 기계식 두 가지를 꼽고, 둘 다 영구 연결을 위한 것이라고 정리합니다. 어느 쪽을 고를지는 기대하는 성능과 설치·유지 보수의 사정에 달렸습니다.
먼 거리를 잇는 큰 용량의 간선에서는 융착 접속이 꼭 필요합니다. 커넥터는 전기 플러그처럼 꽂았다 뺄 수 있어 편리합니다. 융착은 그 대신 두 가닥을 아예 한 가닥의 유리로 만듭니다.
불꽃으로 녹여 붙인다: 융착의 원리
융착 접속기는 두 전극 사이에서 아크 방전(arc discharge)을 일으킵니다. 아크 방전은 기체 방전의 한 갈래로, 두 전극과 그 사이의 기체가 높은 온도에 이르러 강한 빛을 냅니다. 용접에 쓰는 바로 그 현상입니다.
접속기는 좌우에 놓인 광섬유 끝을 이 방전의 열로 녹여 순식간에 하나로 잇습니다. 일본의 접속기 제조사 Sumitomo Electric이 밝힌 열의 크기는 약 1,800 °C입니다. 통신용 광섬유는 실리카 유리로 만들기 때문에, 녹은 두 끝이 굳으면 한 가닥의 유리가 됩니다.
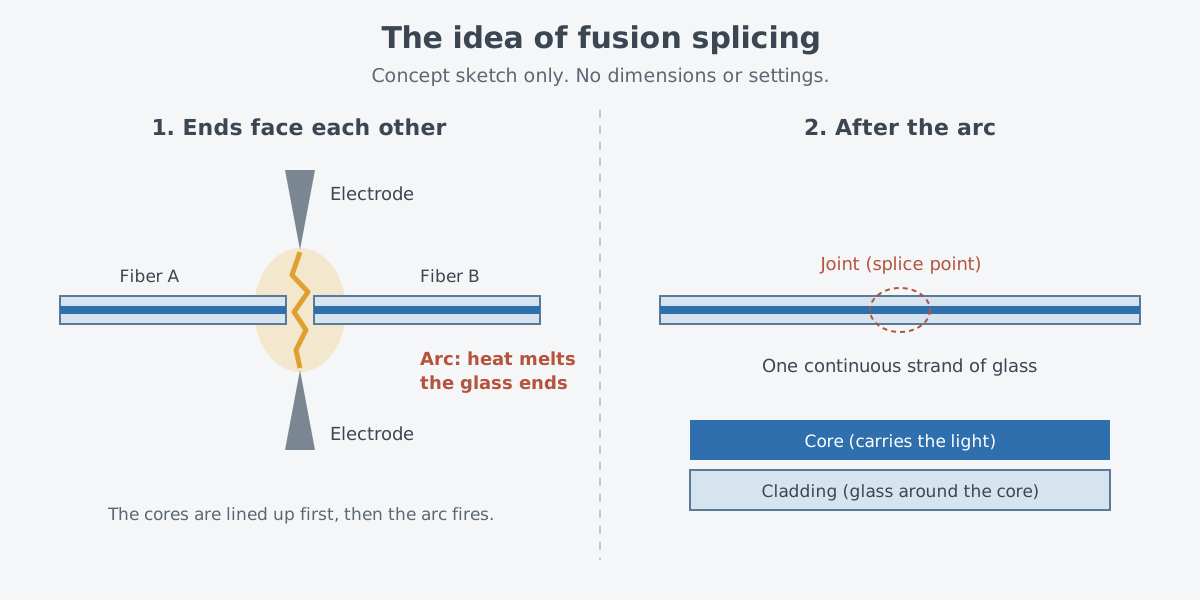
작업 자체는 피복을 벗겨 유리를 드러내고, 끝을 잘라, 방전으로 이은 뒤, 이음 자리를 보호 슬리브로 덮어 보강하는 일입니다. 이 가운데 자르는 일이 접속 손실에 영향을 주기 때문에 자른 면의 품질이 아주 중요합니다.
왜 그렇게 정밀해야 하나
광섬유 안쪽에는 가운데 코어(core)가 있고, 그 둘레를 클래드(cladding)가 동심원으로 감쌉니다. 코어로 들어간 빛은 코어와 클래드의 경계에서 거듭 반사되며 앞으로 나아갑니다. 융착 접속이 실제로 이어야 하는 것은 바로 이 코어의 끝과 끝입니다.
광섬유는 코어가 가는 단일 모드 광섬유(single-mode fiber, SMF)와 코어가 굵은 다중 모드 광섬유(multi-mode fiber, MMF)로 나뉩니다. SMF 코어는 지름이 9.2 µm, 곧 0.0092 mm에 그치고 MMF 코어는 50 µm 또는 62 µm입니다. 빠르고 먼 전송에는 SMF를 쓰고, MMF는 대개 건물 안 케이블에 씁니다.
코어가 이만큼 가늘면 두 가닥을 정확히 맞추는 일이 곧 접속의 품질입니다. 두 광섬유의 축이 옆으로 어긋나거나, 비스듬히 기울거나, 끝 사이에 틈이 생기면 모두 접속 손실이 생깁니다. 틈이 있을 때는 유리와 공기의 굴절률 차이 때문에 경계에서 빛 일부가 반사됩니다.
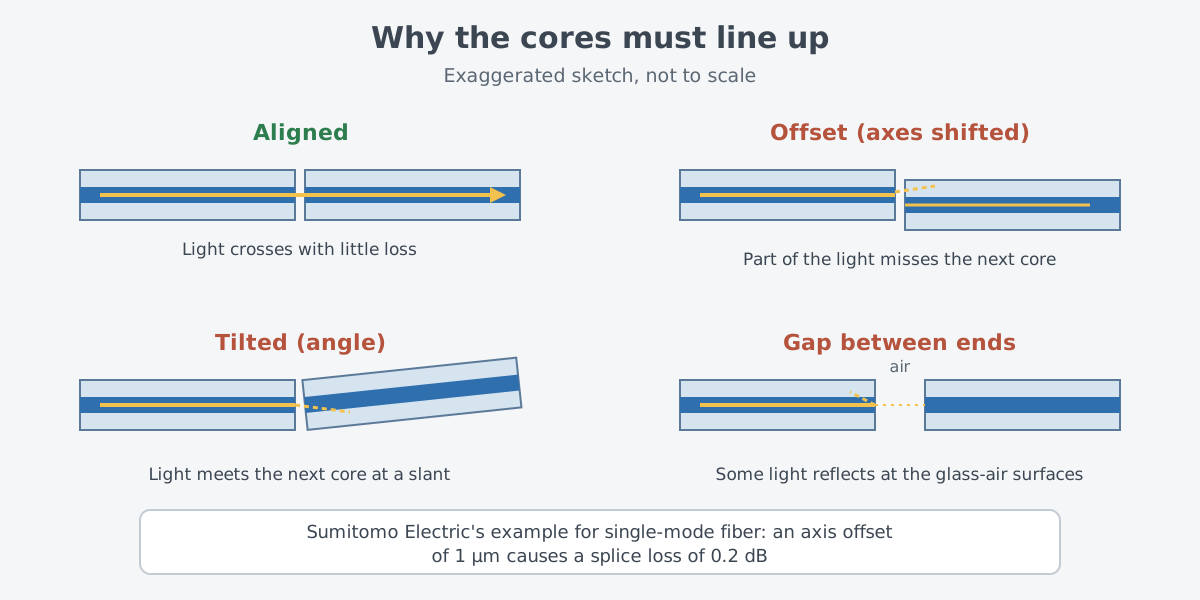
얼마나 민감할까요? 단일 모드 광섬유를 두고 Sumitomo Electric이 든 예를 보면, 1 µm(0.001 mm)의 작은 축 어긋남이 0.2 데시벨(decibel, dB)의 접속 손실을 냅니다. 그래서 끝을 1 µm보다 작은, 서브마이크론 정밀도로 맞춰야 합니다.
두 사람이 각자 바늘을 들고 바늘귀끼리 맞대는 장면을 떠올리면 감이 옵니다. 실제로는 사람 손이 아니라 기계가 광섬유를 움직이고, 맞출 대상도 바늘귀가 아니라 유리 속에 숨은 코어입니다. 겉에서 보이지 않는 코어를 어떻게 맞출지를 두고 접속기는 여러 번 모습을 바꿨습니다.
눈으로 맞추던 시절에서 코어를 보는 기계로
Sumitomo Electric은 1980년에 첫 융착 접속기를 내놓았다고 밝힙니다. 다중 모드 광섬유용이었고, 작업자가 현미경을 들여다보며 광섬유 바깥 둘레의 위치를 직접 보고 맞췄습니다. 코어가 굵은 다중 모드에서는 이 방법으로도 손실을 줄일 수 있었지만, 결과는 작업자의 솜씨에 달렸습니다.
단일 모드 광섬유는 코어 지름이 다중 모드의 5분의 1쯤입니다. 이를 다루려고 같은 회사가 1982년에 내놓은 접속기는 빛의 양으로 정렬했습니다. 한 광섬유의 먼 끝에 광원을, 다른 광섬유의 먼 끝에 수광기를 두고, 받는 빛이 가장 커지는 자리를 찾아 코어를 맞추는 방식입니다.
이 방식에는 번거로움이 컸습니다. 광원과 수광기를 수백 m에서 수 km 떨어진 곳에 따로 두어야 했고, 접속 시간도 오래 걸렸습니다. 다음 걸음은 코어를 직접 보는 것이었습니다.
1984년에 Sumitomo Electric은 고배율 현미경으로 코어를 보고 자동으로 맞추는 직접 코어 감시(direct core monitoring) 기술을 넣은 접속기를 내놓았습니다. 이어 나온 모델은 촬상 장치에 CCD 카메라를 넣어, 코어를 보고 스스로 맞출 수 있게 했습니다. Fujikura도 1985년에 접속기에서 코어를 관찰하는 프로파일 정렬 시스템(Profile Alignment System, PAS)을 앞서 썼다고 밝힙니다.
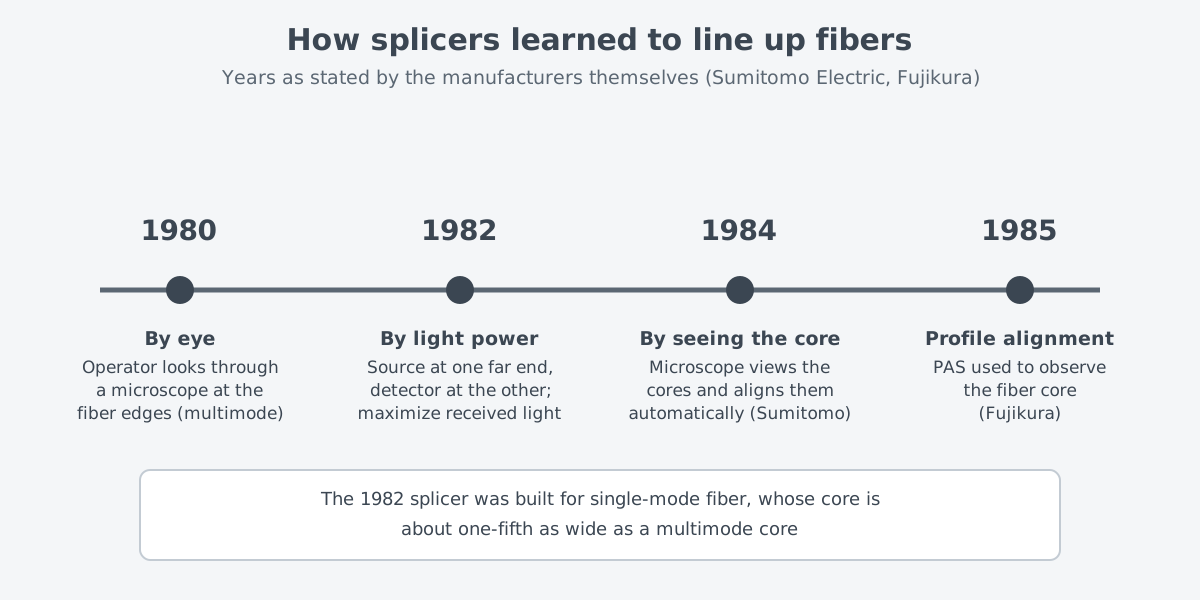
이 연도들은 각 회사가 스스로 밝힌 것입니다. 1980~1990년대의 접속기 개발은 Sumitomo Electric과 경쟁사들이 통신 사업자와 함께하는 공동 과제로 이뤄질 때가 많았습니다.
그 뒤로 접속기는 작고 가벼워졌습니다. 1990년대 후반에 교류 전원이 없는 맨홀이나 높은 곳에서 쓰는 배터리 모델이 나왔고, 2000년 이후에는 작고 가벼운 배터리 접속기가 주류가 됐습니다.
코어를 맞추는 방법도 한 가지가 아닙니다. 여러 가닥을 한꺼번에 이을 때는 정밀하게 깎은 V홈에 광섬유를 눕혀 맞추는 고정 V홈 정렬을 씁니다. 녹은 유리의 표면 장력이 코어를 저절로 가운데로 끌어오는 효과도 함께 이용합니다. 융착 접속의 정렬 방식에는 이렇게 능동 코어 정렬, 능동 클래드 정렬, 수동 V홈 정렬이 있습니다.
좋은 접속이란
ITU-T L.400/L.12는 접속을 광섬유 망의 중요한 지점으로 봅니다. 접속이 링크의 품질과 수명에 크게 영향을 주기 때문입니다. 높은 품질은 보통 두 가지로 나타냅니다. 접속 손실이 낮을 것, 그리고 인장 강도가 광섬유 검사 시험(proof test) 수준에 가까울 것입니다.
하나가 더 있습니다. 접속은 예상되는 환경 조건에서 링크의 설계 수명 내내 안정해야 합니다. 갓 이었을 때 좋은 것만으로는 모자라고, 설치된 곳의 환경에서 오래 버텨야 한다는 뜻입니다.
서로 다른 광섬유를 이을 때는 일이 더 까다롭습니다. 이때는 모드 필드 지름(mode field diameter)의 차이, 코어와 클래드의 동심도, 클래드 지름에 따라 손실이 늘어납니다. 2000년대 후반에는 실내 배선용으로 잘 휘는 광섬유가 퍼지면서, 보통의 단일 모드 광섬유와 다른 접속 조건이 필요해졌습니다. 조건을 잘못 고르면 접속 손실이 커지는 결함이 났고, 접속기는 찍은 영상으로 광섬유 종류를 스스로 가려내는 쪽으로 발전했습니다.
광섬유 레이저와 융착 접속
광섬유 레이저는 이 접속 기술 위에 서 있습니다. 종류와 조성, 코어 지름이 서로 다른 광섬유를 접속해, 펌프 광원과 빛을 키우는 부분, 빛을 내보내는 전송 광섬유를 한 계통으로 묶을 수 있습니다. 공기 중에 렌즈와 거울을 세우는 자유 공간 광학이 필요 없어집니다. 광섬유 레이저 제조사 IPG Photonics는 자유 공간 광학에 따르는 위험으로 오염, 손상, 정렬 어긋남을 듭니다.
이렇게 처음부터 끝까지 접속으로 이은 구성을 일체형(monolithic)이라고 부릅니다. Coherent의 2013년 웨비나 자료는 접속한 부품으로 만든 일체형 설계가 다시 정렬할 필요를 없애 신뢰성을 크게 높이고 정비를 줄인다고 정리합니다. 공진기 안에 자유 공간 광학을 두는 방식은 오늘날의 높은 출력에서 믿을 만하지 않은 것으로 드러났습니다. 그래서 광섬유 브래그 격자(fiber Bragg grating, FBG)로 공진기를 만드는 일체형 설계가 선호됩니다.
그 자료가 나온 2013년에 이미, 이터븀을 넣은 대구경 모드 면적 광섬유(large-mode-area fiber, LMA)와 LMA 브래그 격자를 접속해 만든 일체형 광섬유 레이저가 1 kW 넘는 출력으로 늘 동작하고 있었습니다. 코어를 키운 LMA 광섬유는 높은 출력의 광섬유 레이저에 쓰는 가닥입니다.
출력이 커지면 접속점은 약한 곳이 될 수 있습니다. LMA 광섬유 레이저를 1 kW 넘게 돌리려면 증폭 사슬의 여러 광섬유를 세심하게 맞춰야 합니다. 빛을 키우는 능동 광섬유와 빛만 나르는 수동 광섬유 사이의 접속 손실은 높은 출력에서 접속점을 망가뜨리거나 빔 품질을 떨어뜨릴 수 있습니다. 그래서 고출력용으로 서로 짝을 맞춘 LMA 광섬유 묶음이 나왔습니다.
접속점은 빛이 새어 나가는 자리이기도 합니다. 이중 클래드 광섬유(double-clad fiber, DCF)를 쓰는 수 kW급 레이저에서는 클래드를 떠도는 빛이 신뢰성과 빔 품질을 해칩니다. OFS 연구진의 SPIE 논문은 그 빛의 근원으로 흡수되지 않은 펌프 빛, 자연 방출 증폭(amplified spontaneous emission, ASE)과 함께 접속점과 굽은 곳에서 흩어진 빛을 꼽습니다.
광섬유 레이저를 만드는 곳에서는 통신용과 다른 접속기도 씁니다. Fujikura Europe은 특수 접속기가 여러 특수 광섬유, 지름이 큰 광섬유, 열에 민감한 광섬유를 다룰 수 있다고 소개하고, 그런 모델 하나의 쓰임으로 편광 유지 광섬유(polarization-maintaining fiber, PM) 접속과 광섬유 레이저 제조사를 듭니다. 정확하고 꾸준한 접속이 필요한 곳이 통신 밖의 제조, 연구 개발, 의료 분야로 넓어진 것입니다.
다음에 읽을 글
- 광섬유는 어떻게 빛을 가두나: 코어와 클래드: 이 글에서 맞춘 코어가 빛을 어떻게 붙잡는지 봅니다.
- 이중 클래드 광섬유와 펌프 빛 넣기: 펌프 빛과 레이저 빛의 길을 나눈 광섬유입니다.
- 펌프·신호 결합기와 엔드캡: 증폭기 안의 광섬유 소자: 접속으로 이어지는 증폭기 안의 부품들입니다.
- 「클래드 광 제거기: 쓰고 남은 펌프 빛은 어디로 버릴까」: 접속점에서 흩어진 클래드 빛을 덜어 내는 부품입니다.